Beim Schweißen von Kupfer entscheidet der Prozessbeginn: Der Strahl bei 1064 oder 1070 nm wird erst absorbiert, wenn die Oberfläche…
Beim Schweißen von Kupfer entscheidet der Prozessbeginn: Der Strahl bei 1064 oder 1070 nm wird erst absorbiert, wenn die Oberfläche…
Wer in Deutschland einen Laserhersteller sucht, findet drei verschiedene Arten von Firmen – doch für das Laserschweißen in der Werkstatt…
Für eine Laserschweißanlage reicht ein Vorrat von 4 Verbrauchsteilen: Draht, Düsen, Schutzgläser, Drahtführungen; teure Teile folgen erst nach der Diagnose.…
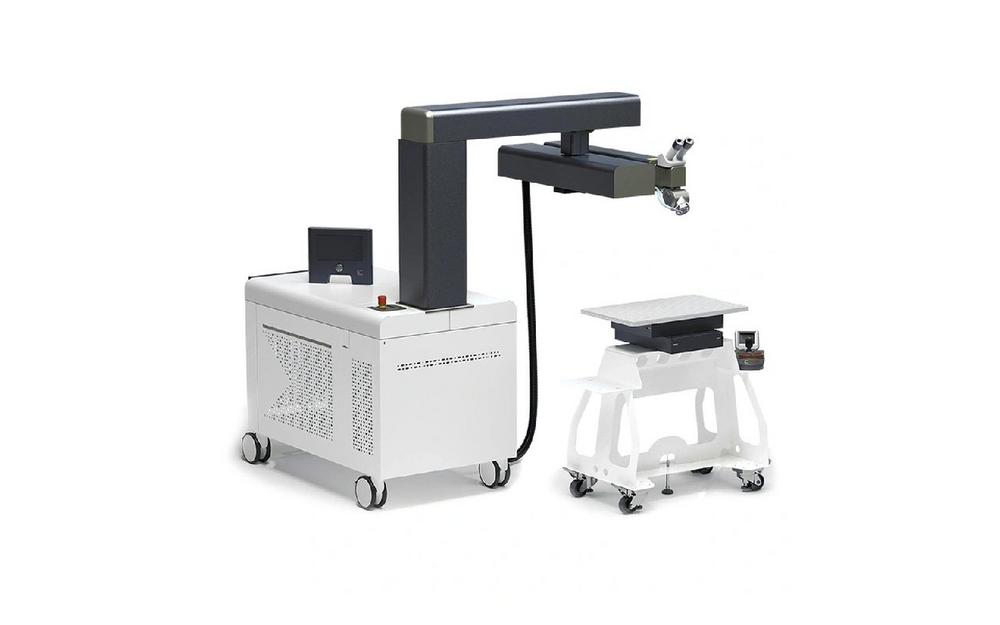
Die Strahlquelle wird nach der Aufgabe gewählt: Nd:YAG mit bis zu 170 J Pulsenergie für tiefe Reparaturnähte, der Faserlaser für…
Warum startet ein deutscher Hersteller von Laserschweißsystemen eine Initiative, bei der es nicht um den Verkauf von Maschinen geht? Shervin…
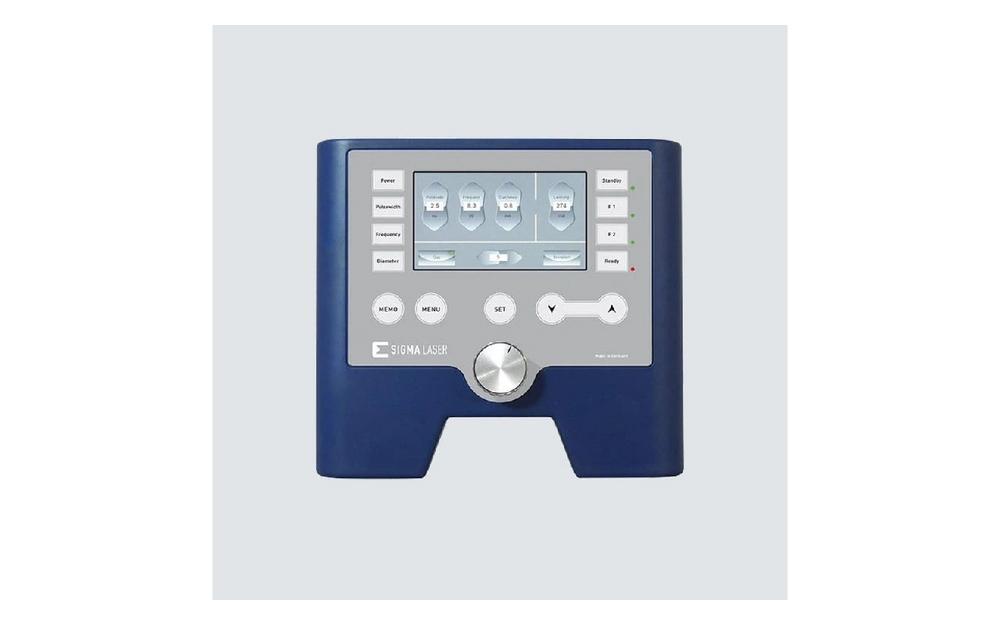
Nach einer Störung bestimmt die Diagnose die Stillstandszeit: Bei Servicekontakt vor 14:00 Uhr beginnt die erste Ferndiagnose in der Regel…
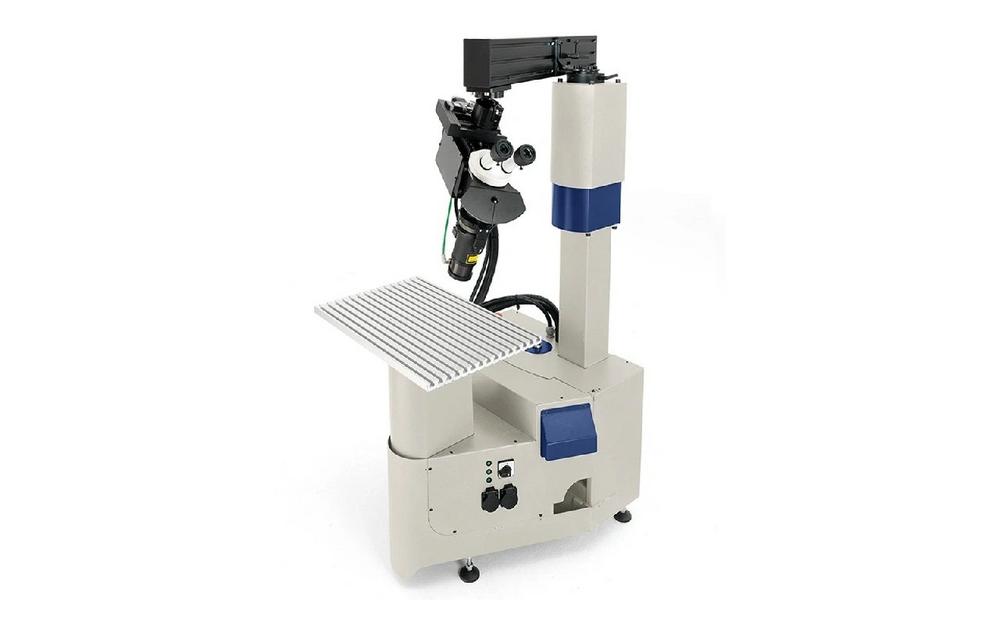
Ob sich ein fester Schweißarbeitsplatz lohnt, zeigen 5 Kriterien: Bauteiltransport, Stückzahl, Automatisierung, Integration und Einsatzort, nicht die Baugröße. Die Frage…
Ein erstes Schweißprogramm entsteht in 5 Schritten ohne Programmierkenntnisse; die meiste Zeit geht bei der Vorbereitung verloren, nicht beim Teachen.…
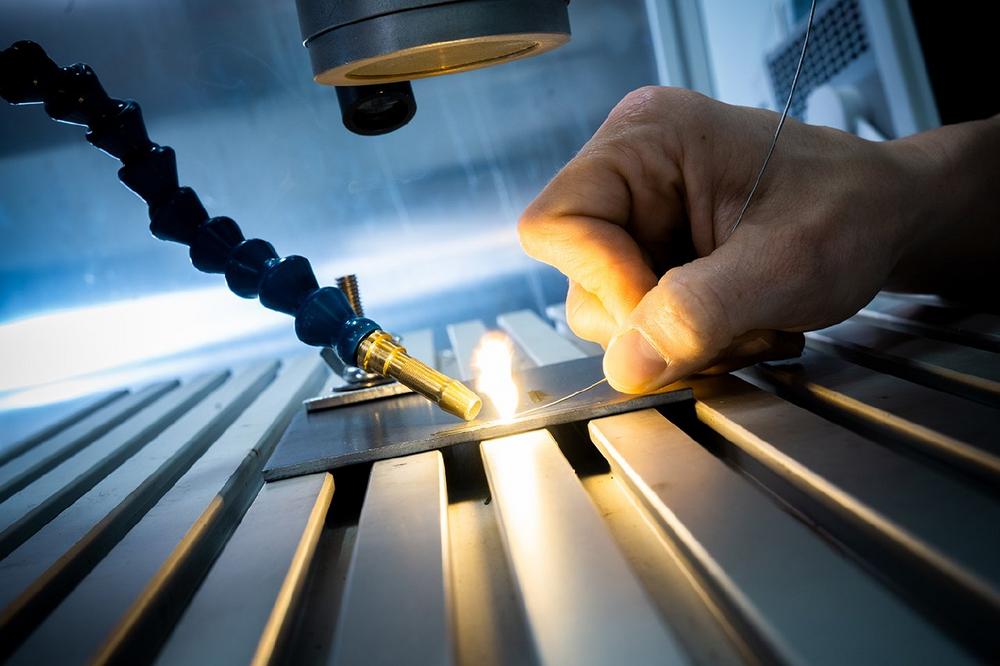
Anlauffarben und Poren an Laserschweißnähten von Edelstahl 1.4301 entstehen meist durch schlechte Abschirmung: Gasart, Gasmenge und Nachströmzeit entscheiden. Wer Anlauffarben…
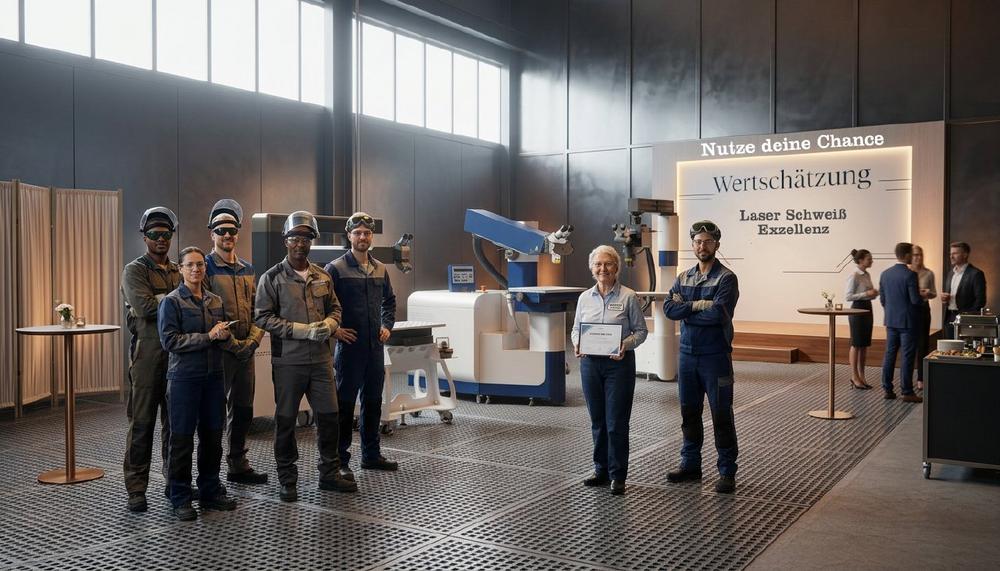
Am 17. November 2026 sagt Sigma Laser der Laserschweiß-Community online Danke: Die Registrierung für den kostenlosen Dankeschön-Tag ist ab sofort…