In der Werkstatt liegt ein Sensorgehäuse aus Edelstahl 1.4301 bereit, die Platine ist schon bestückt. Der Deckel muss dicht verschweißt werden, damit die Baugruppe im Feld keine Feuchtigkeit zieht. Die Dichtheitsprüfung am Ende der Linie duldet keinen Fehler – aber die Platine verträgt kaum Wärme. Entscheidend sind hier drei Stellschrauben: Der Spotdurchmesser, die Betriebsart des Lasers und das richtige Spannmittel. Mehr dazu im Fachartikel zum Laserschweißen von Elektronikgehäusen.
Der Spot entscheidet über die Wärmeeinflusszone, nicht die mittlere Leistung
Wer eine umlaufende Deckelnaht an einem dünnwandigen Gehäuse setzt, braucht eine schmale Wärmeeinflusszone. Der fokussierte Laserstrahl mit einem Spot ab 0,1 mm setzt die Naht punktgenau, das Umfeld bleibt kalt. Für punktuelle Heftnähte oder kurze Abschnitte eignet sich ein gepulster Nd:YAG-Laser mit 1064 nm, weil er den Wärmeeintrag präzise dosiert. Für durchgehende, dichte Nähte an längeren Gehäusen kommt der Ytterbium-Faserlaser mit 1070 nm zum Einsatz – entweder gepulst oder im Dauerstrich. Die Super Pulse Technology formt den Puls so, dass die Wärmeeinflusszone klein bleibt und die Elektronik geschützt wird.
Die 5-Achs-Kinematik hält das Gehäuse in Form
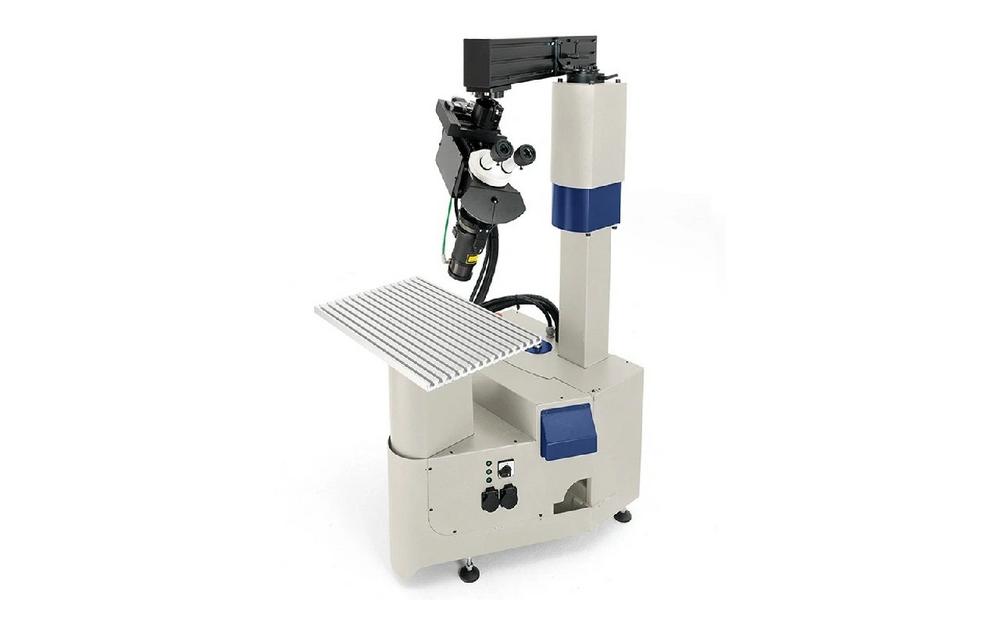
Beim Verschweißen von Gehäusen zählt die exakte Nahtführung. Die 5-Achs-Kinematik fährt die Naht in einer Aufspannung um das Gehäuse, auch um Ecken und Durchführungen. Das Leica-10×-Stereomikroskop hilft beim Einrichten, gespeicherte Programme wiederholen die Naht in der Serie exakt. Die richtige Nahtfolge und kurze Pausen zum Abkühlen verhindern Verzug – so bleibt das Gehäuse maßhaltig, auch wenn es mehrere Nähte braucht.
Die Vorbereitung entscheidet über Dichtheit und Verzug
Vor dem Schweißen kommt es auf Details an:
- Saubere, fettfreie Kanten
- Definiertes Spaltmaß zwischen Deckel und Gehäuse
- Ein Spannmittel, das das Teil hält, ohne es zu verspannen
- Schutzgas (Argon) gegen Anlauffarben und Poren
„Wenn die Kanten sauber und das Spaltmaß definiert sind, entsteht eine dichte Naht ohne Nacharbeit. Zu viel Wärme oder ein verzogenes Spannmittel führen dagegen schnell zu Undichtigkeiten. Die Erfahrung zeigt, dass die Vorbereitung oft wichtiger ist als die Wahl der Strahlquelle“, sagt Alexander Bellouzi, Senior Design & Engineering bei Sigma Laser.
Wer die Dichtheit an dünnwandigen Gehäusen sichern will, sollte eine Musternaht am eigenen Bauteil prüfen lassen – Mikro-Laserschweißen in Feinwerktechnik und Sensorik zeigt, wie der nächste Schritt aussieht.
Sigma Laser entwickelt und fertigt seit 2005 in Hanau industrielle Laserschweißanlagen. Das Programm umfasst sechs 5-Achs-Systeme – mobil (Sineo Light, Sineo Fibre, Sirius Light) und stationär (Sidanus Light, Sidanus Fibre, Siega Fibre) – mit Nd:YAG- (1064 nm) oder Faserlaser-Strahlquelle (1070 nm), ergänzt um Simass-Automationsmodule und die Super Pulse Technology. Das Sineo-System wurde mit dem German Design Award 2025 ausgezeichnet; Kunden kommen aus über 25 Ländern.
Sigma Laser GmbH
Pfaffenbrunnen Str. 158
63456 Hanau-Steinheim
Telefon: +49 (0)6181 413 6679
https://sigma-laser.com
